400-166-8825

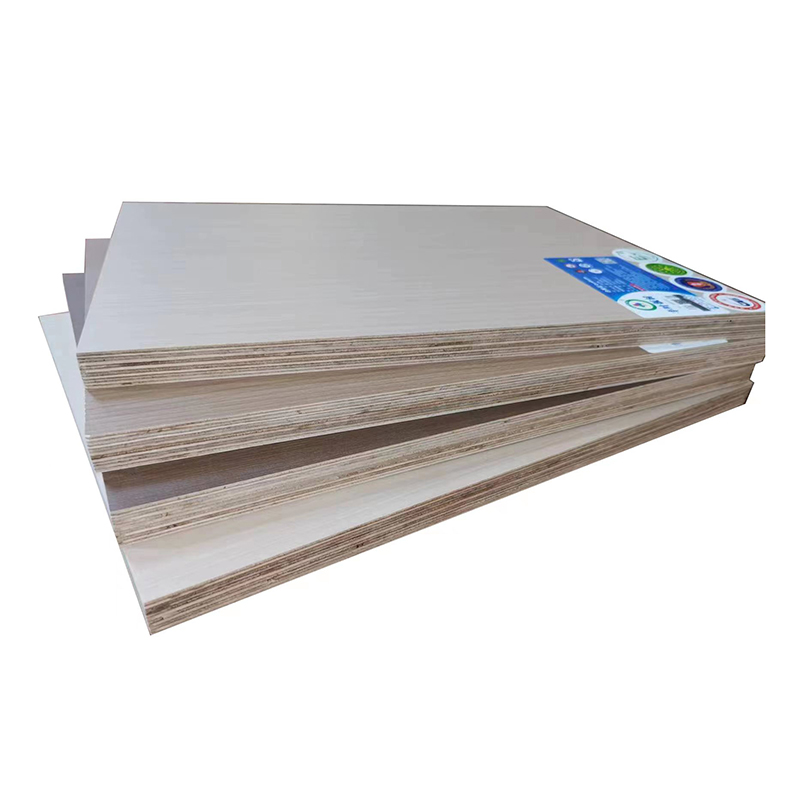
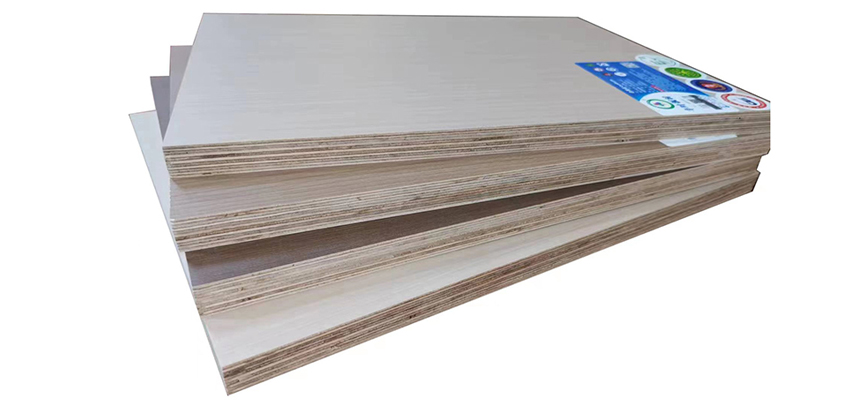 丰叶板材:如何降低生态板切割时开裂的可能性呢?生态板(三聚氰胺贴面胶合板 / 多层生态板)开裂主要原因:贴面崩边、板面表层撕裂、板芯内部应力释放、刀具钝、进给太快、压不住板材、锯片选型不对;分锯片选择、设备参数、切割工艺、板材固定、后期小技巧。下面丰叶板材小编详细讲解一下:
生态板(三聚氰胺贴面胶合板 / 多层生态板)开裂主要原因:贴面崩边、板面表层撕裂、板芯内部应力释放、刀具钝、进给太快、压不住板材、锯片选型不对;分锯片选择、设备参数、切割工艺、板材固定、后期小技巧。下面丰叶板材小编详细讲解一下:
一、锯片选型(关键)
1. 优先用三聚氰胺专用合金锯片
- 齿型:梯平齿(交替梯平齿),专门切贴面板;避免普通交替齿,很容易崩边开裂。
- 齿数:推台锯选80‑120 齿;齿数太少切口粗糙崩边,齿数过多容易烧板、堵屑。
- 锯片锋利度:钝锯片是开裂头号元凶,钝了立刻修磨,不要凑活。
原理:梯平齿先划开表面三聚氰胺纸,再切割板芯,防止表层被撕裂翘裂。
2. 双锯(划线锯 / 预划锯)效果好
推台锯有底划锯:小锯片在板材底面先划一道浅槽,主锯再切割,底面几乎不会崩裂。没有划线锯,底面崩裂概率会明显升高。
二、切割方向与正反面
1. 贴面漂亮面朝上
主锯从下往上切,上面(饰面)不容易崩,反面容易崩;有划线锯才能保护底面。
如果没有预划锯:成品面朝上,允许底面轻微崩边;不要反过来放。
2. 尽量顺木纹切割;跨木纹横切更容易出现表层开裂。
三、切割速度、进给、转速
1. 转速:推台锯保持高速,不要低速切割。
2. 进给不要猛推、不要快冲,匀速缓慢送板;推进过快,板材受冲击力,贴面撕裂、板芯劈裂。
3. 不要中途停顿,不要来回往复锯;来回锯会造成板材边缘撕裂开裂。
四、板材压紧、限位(减少振动)
切割振动会造成锯缝抖动,直接开裂崩边。
1. 推台锯使用压料杆、压料块,切割位置附近压紧板材,板材不能翘、不能抖动。
2. 手工电圆锯:一定要配靠尺,双手压紧板材,悬空部位下面垫木方,不能悬空切割;悬空时板材受力抖动,切口极易裂开。
3. 板材不要有翘曲变形,变形板材先矫正再切割。
五、辅助工艺(没有好设备的补救手段)
1. 贴美纹纸(和纸胶带)
沿着切割线贴一层美纹纸,压紧,直接在线上切割。胶带拉住三聚氰胺饰面,减少表层撕裂崩裂;适合小批量、手持锯切割。切割完撕掉胶带。
不要用厚透明封箱胶带,粘度太高撕掉会把表面三聚氰胺纸扯掉。
2. 美工刀预划
用美工刀,沿切割线反复划透表面三聚氰胺饰面,再上锯切割;适合少量加工。先把表层划断,锯子切的时候就不会扯裂面皮。
六、环境与板材本身因素
1. 环境湿度:生态板受潮或者极度干燥,板芯内应力大,切割极易开裂;板材进厂后在车间放置 2‑3 天适应环境再加工。
2. 板材堆放:平放,不要竖放挤压变形;变形板材切割很容易崩边开裂。
3. 板芯质量:劣质生态板板芯缝隙大、杂木多,无论怎么调设备,都很难完全避免开裂。
七、不同设备重点要点
1)推台锯(工厂批量)
- 梯平齿锯片,优先开启划线锯;饰面朝上;匀速送料;压紧板材。
2)电圆锯(手持)
- 配靠尺,板材垫实,不能悬空;切割线贴美纹纸;慢速匀速推进;饰面朝下(电圆锯是从上往下切,好看一面朝下,防止正面崩边)。
3)雕刻机 / 开料机
- 使用螺旋下切刀;转速调高,进给放慢;真空吸附必须牢固,板材不能抖动;板材底部垫垫板。
八、常见错误(越切越裂)
1. 锯片钝还继续切
2. 使用普通交替齿锯片切三聚氰胺板
3. 送料猛推,速度过快
4. 板材悬空切割,没有压紧,振动大
5. 不用划线锯,又把饰面朝下放(推台锯)
6. 使用高粘封箱胶带,撕掉时扯掉表面皮


微信扫一扫
关注公众号