400-166-8825

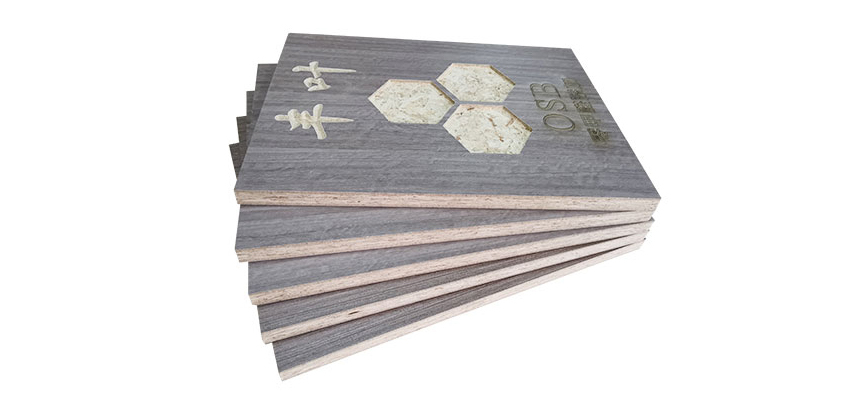 丰叶板材:介绍一下实木生态板的生产工艺?实木生态板全称:三聚氰胺浸渍胶膜纸饰面细木工板,行业俗称生态板、免漆板,不是纯实木板,是实木条拼接芯材 + 上下木皮 + 高温热压三聚氰胺饰面的人造板。
实木生态板全称:三聚氰胺浸渍胶膜纸饰面细木工板,行业俗称生态板、免漆板,不是纯实木板,是实木条拼接芯材 + 上下木皮 + 高温热压三聚氰胺饰面的人造板。那么,下面丰叶板材小编讲解一下实木生态板(细木工基材三聚氰胺免漆板)完整生产工艺,整体分两大段:板芯(细木工板基板)制作 → 三聚氰胺饰面热压。结构顺序:实木芯条 → 拼芯 → 双面贴平衡木皮(单筋 / 双筋)→ 基板养生砂光 → 铺装浸渍纸 → 短周期热压饰面 → 成品精整检验。
一、原料筛选与芯条制备
1. 原木断料、分选:杉木、马六甲、橡胶木、杨木等原木截段,剔除腐料、大虫眼、开裂料
2. 开方、刨光:多片锯切成等宽、等厚的实木芯条,四面刨修直,保证侧边平直,方便拼缝
3. 烘干(关键工序):窑干 + 均衡养生,含水率控制6%–10%;含水率不均是后期翘曲根源;差板会跳过充分烘干
4. 分选分级:结疤、缺陷木条放中间,好料放外侧;劣质厂大量碎料、边皮混充芯条
二、芯条拼接(板芯成型)
1. 排板:错缝排布,长短条错开,减少通缝;好板缝隙极小;低端板缝隙大,用腻子填充
2. 涂胶:芯条侧面上胶(脲醛胶、大豆胶、改性无醛胶)
3. 拼板机侧向挤压成型,拼成 1220×2440 大板芯
区分:机拼(好板) 缝隙均匀;手拼质量不稳定,空洞多
三、组坯(贴中板 / 木皮,单筋、双筋)
板芯上下两面涂胶,贴薄木单板(平衡层):
- 双筋:芯板两面各一层木皮,对称结构,稳定性更好(优先选)
- 单筋:只一面木皮,更容易翘曲
组坯完成后送入冷压机预压:0.3–0.5MPa,定型、排出空气,防止移位、鼓泡
四、基板热压(做细木工基板)
冷压后转入多层热压机,温度约 110–130℃、压力 1.2–2.0MPa,让胶层固化,芯层 + 平衡木皮牢牢结合成一张细木工基板
热压后di一次裁边,切除不齐毛边。
五、修补、砂光 + di一次养生(非常重要)
1. 刮灰修补:缝隙、小空洞刮腻子找平(腻子太多就是差板)
2. 宽带定厚砂光:双面砂光,保证整张基板厚薄一致、板面平整;砂光不到位,后面饰面容易橘皮、透底
3. 基板养生(应力释放):通风环境平放 7–15 天,释放热压内应力;不养生直接贴面,成品大概率翘曲
4. 基板复检:分层、鼓包、严重弯曲直接挑出报废
六、三聚氰胺浸渍纸制备(饰面原料)
装饰原纸浸入改性三聚氰胺树脂浸渍,然后烘干预固化;控制树脂含量、挥发分,这层纸自带花色、耐磨、耐污性能
七、饰面热压(短周期热压,免漆成型)
1. 基板除尘清洁,正反面铺浸渍纸(正面花色纸、背面平衡纸,对称防止翘)
2. 送入短周期热压机:温度 180–210℃,压力 25–35MPa,保压 20–60 秒
原理:高温让三聚氰胺树脂熔融、渗透进板材表层,交联固化,和基板融为一体,不是胶水粘上去的,所以耐磨、不容易起皮
同步纹板会配纹理钢板,压出同步木纹凹凸手感
八、成品精裁、二次砂光、终养生
1. 精密裁板锯修标准尺寸 1220×2440mm
2. 轻砂(可选),去除压痕
3. 成品二次养生:再次平放释放贴面热压应力
两次养生是高端生态板和低价板zui大差别之一
九、终检、贴标、打包
检验项目:翘曲度、鼓泡、脱层、透底、色差、划痕、边角崩缺;抽检胶合强度、耐磨、甲醛释放;合格后覆膜、打包入库
✅ 关键工艺控制点(质量好坏分水岭)
1. 含水率:芯条必须均衡烘干,内外含水率差大 = 后期变形
2. 对称结构:双面平衡层(双筋),正反面纸克重一致,不对称必翘
3. 养生时间:两次养生省时间就是省成本,代价是批量翘曲投诉
4. 热压参数:温度不够→贴面附着力差、容易起皮;温度过高→纸发黄、板面碳化
5. 芯条缝隙:大厂严控缝隙;小厂大量腻子填充,受力后开裂、握钉力差
❌ 劣质板常见偷工减料点
- 芯条大量杂料、碎料、树皮,空洞多
- 取消双筋,只用单筋
- 省略基板养生,压完立刻贴面
- 浸渍纸树脂含量低,耐磨差、容易褪色
- 腻子厚填充缝隙


微信扫一扫
关注公众号